先讲一个在制造业圈子里流传了很多年的真事。
国内一家设备厂给德国客户供货,设备运到后对方验货不合格,全部退回。拆开一查,问题让中方工程师很不服气——螺栓全都是拧紧的,一颗没松。
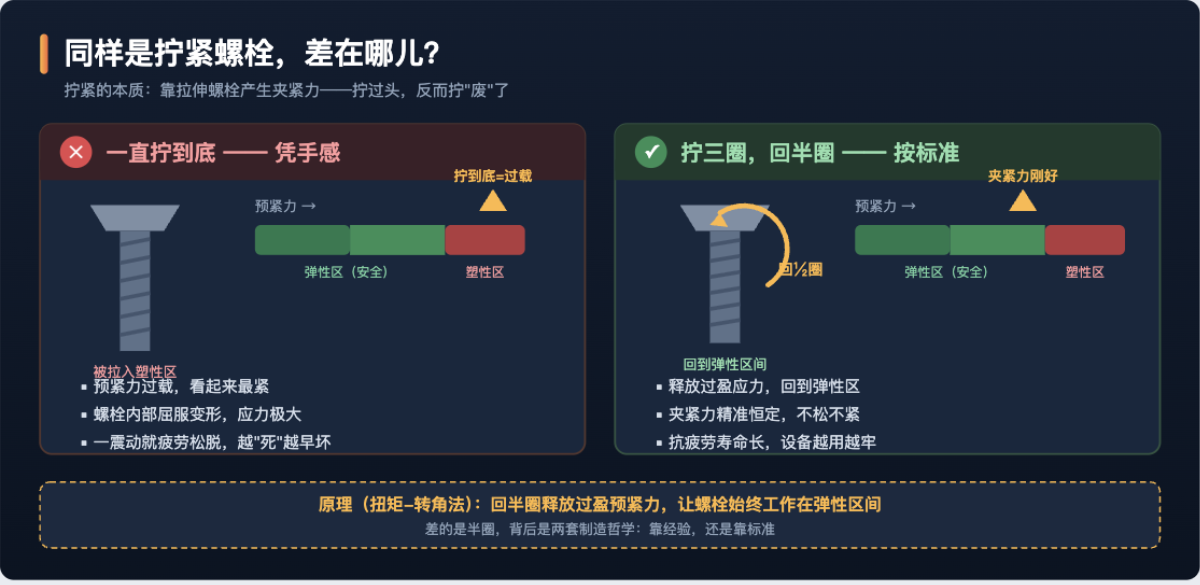
德方的回复是:“你们是把螺栓‘拧到底’了,但我们的标准是‘拧三圈,回半圈’。”
拧三圈,回半圈?多此一举吗?还真不是。
一、回半圈,回的是什么?
螺栓拧紧的本质,是靠拉伸螺栓产生夹紧力,把两个零件死死抱住。
一直拧到底,螺栓被拉进了“塑性区”——材料已经被拉到微微屈服变形。这时看起来拧得最紧,实际上预紧力已经过载,螺栓内部应力极大,设备一震动、一冷热循环,疲劳断裂的风险成倍增加。拧得越“死”,坏得越早。
拧三圈回半圈,是让螺栓回到“弹性区”——回松的那半圈,恰好释放掉过盈的应力,夹紧力落在设计区间内,不松不紧,持久恒定。
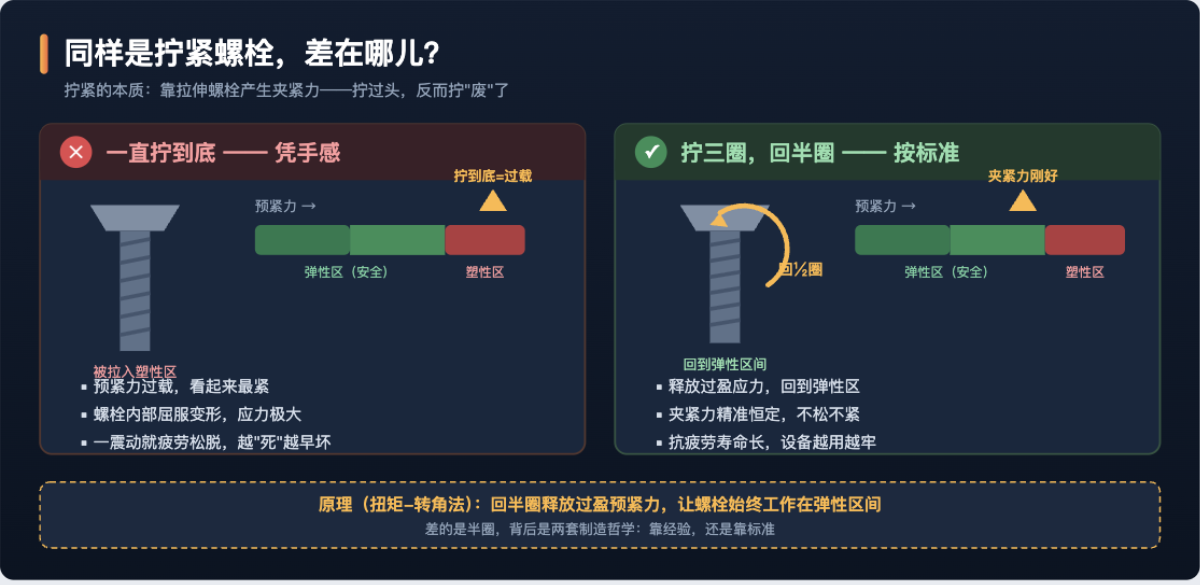
同样是拧螺栓,一个凭手感“拧到不能拧”,一个按标准“拧到刚刚好”。差的是半圈,背后是两套制造哲学:靠经验,还是靠标准。
德国制造业的强大,不在于工人手臂更有劲,而在于每一个动作背后都有经过验证的标准。这就是精益生产的第一性原理——把老师傅的手感,变成人人可执行、可复制、可核查的标准。
二、三个车间的真实切片
做精益生产咨询这些年,我在山东的制造企业里见过太多“拧到底”式的努力——方向不对,越努力越浪费。
切片一:订单翻倍,产能原地踏步。一家制造企业订单三年翻了两倍,产能却始终上不去。老板的第一反应是让全线加班——人人干到十小时,产量纹丝不动。我们进场测了一圈才发现:整条产线的产出卡在一个瓶颈工序上,其他工序干得越多,堆在瓶颈前的在制品越多。瓶颈工序每小时产出多少,工厂每小时就产出多少,其余全是无效忙碌。聚焦瓶颈做了三项改善后,没加一台设备,产能提升四成,加班先取消了。
切片二:设备越修越坏。一家企业的维修班天天救火,设备故障停机频发,维修工成了全厂最忙的人。查维修记录发现:同一台设备同样的故障一年修了七次——一直在修“果”,从没断过“因”。导入设备自主保全(TPM)后,操作工每天十分钟点检,故障停机率降了一多半,维修班从“救火队”变成了“防火队”。
切片三:现场乱,效率低。一家食品企业找工具要十分钟、物料先进先出全靠记忆、地面油污屡禁不止。做完6S定置管理和目视化,找物料从十分钟变成十秒钟。现场管理水平,就是一家工厂效率的地基。
三、精益的地图:七大浪费
精益生产做的一切,归结起来就是一件事:找出并消灭不创造价值的动作。经典总结是七大浪费:
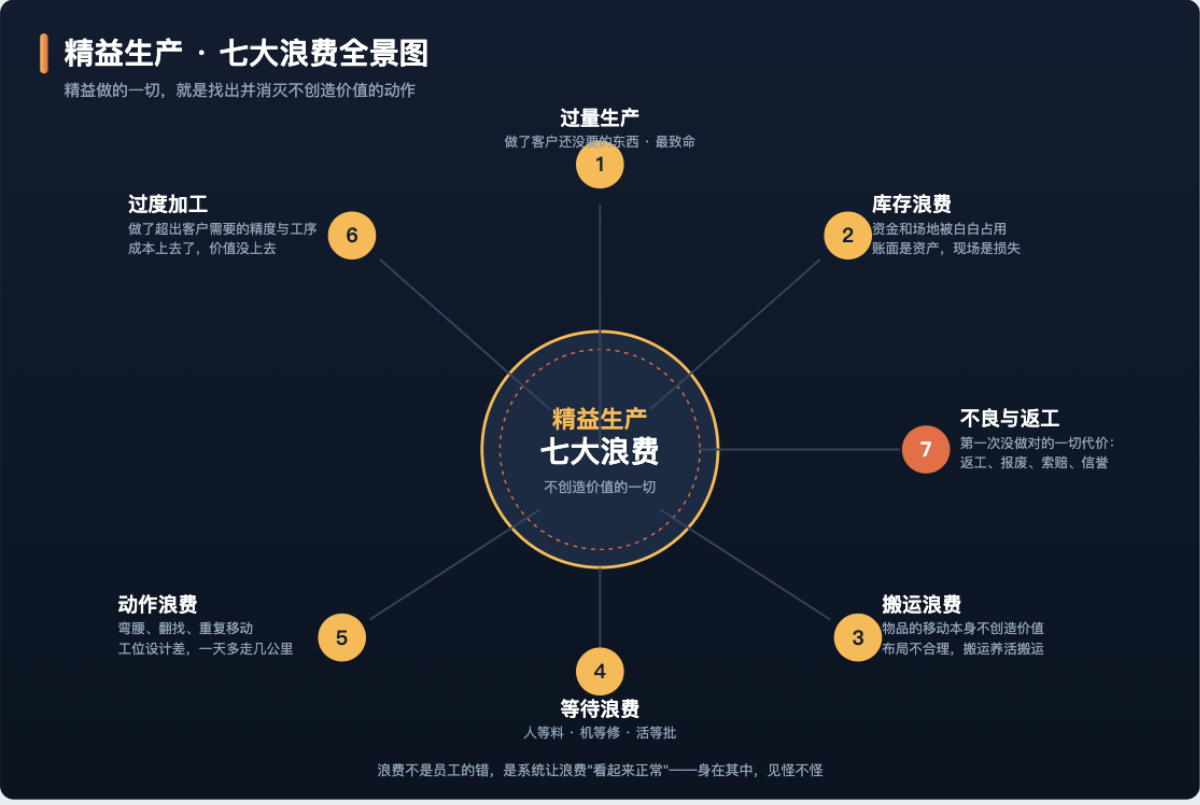
对照一遍,大部分工厂七条全占。浪费不是员工的错,是系统让浪费变得“看起来正常”——这才是需要外力介入的原因:身在其中,见怪不怪。
四、怎么动手?四步落地路径
精益改善失败的企业,多数是败在“一上来就大干一百天”。我们的做法是四步走:
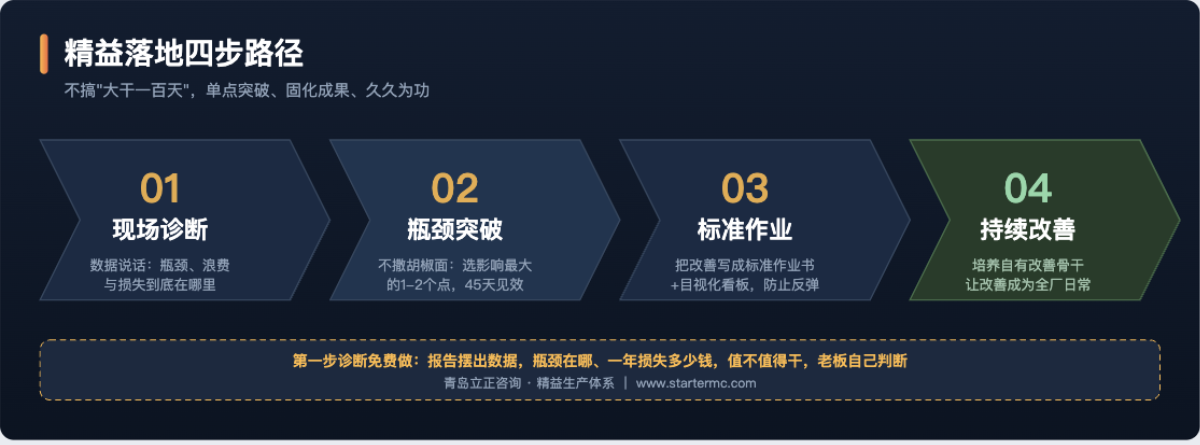
第一步,现场诊断。先摸清楚瓶颈、浪费、损失到底在哪里、值多少钱——我们的习惯是免费做这一步,诊断报告摆出数据,值不值得干,老板自己判断。
第二步,瓶颈突破。不撒胡椒面,选对全局影响最大的1-2个点集中改善,通常45天内见效,让全员先看到“精益有用”。
第三步,标准作业。把改善成果写成标准作业书(就像“拧三圈回半圈”),用可视化现场看板管理固化,防止人走政息。
第四步,持续改善。培养企业自己的改善骨干,建立提案制度,让改善从“咨询顾问的事”变成“全厂每天的事”。
五、七条自检:你的工厂浪费有多重?
在制品堆放在工序之间,占用通道和资金
搬运距离越规划越长,搬运工常年缺
员工经常等料、等设备、等指令
同一质量问题反复发生,治标不治本
加班时数年年涨,人均产出没变化
设备坏了才修,维修班天天救火
现场找一件工具/物料超过一分钟
超过四条,说明车间里到处都是“拧到底”式的努力——该用标准回半圈了。
写在最后
山东制造企业拼了这么多年成本和产能,接下来的十年,拼的是效率和质量的精细化。精益生产不是省钱运动,是让每一分投入都长在客户愿意买单的价值上。
从“拧到底”到“回半圈”,差的半圈,就是普通工厂和优秀工厂的距离。
作者:荆勇 | 青岛立正企业管理咨询有限公司 创始人
深耕企业管理咨询20余年,服务500余家企业,覆盖电力、钢铁、化工、制药、轨道交通、装备制造等30余个行业。秉承“立人兴企,正本强国”,专注战略人力资源、组织管理、薪酬绩效、股权激励、精益生产与AI数智化六大体系。
官网:https://www.startermc.com | 咨询热线:138-6397-8878